厌氧反应器 原理、类型与应用全景解析
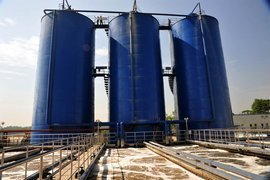
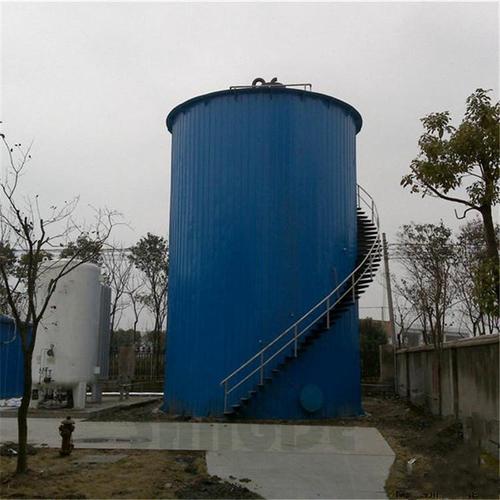
厌氧反应器是废水生物处理的核心装备之一,其通过厌氧微生物的代谢作用,在无氧条件下将有机污染物转化为沼气(以甲烷和二氧化碳为主),实现污染削减与能源回收的双重目标。
一、基本原理
厌氧消化是一个多阶段协同过程,通常分为四个阶段:水解、产酸、产乙酸和产甲烷。复杂有机物首先被水解酶分解为可溶性小分子,产酸菌将其转化为挥发性脂肪酸和醇类,产乙酸菌进一步将产物转化为乙酸和氢气,最终由产甲烷菌将乙酸和氢/二氧化碳转化为甲烷。厌氧反应器的设计核心在于维持足够的生物量(污泥浓度)、良好的传质效率以及适宜的环境条件(温度、pH、氧化还原电位、营养比例等)。
二、主要类型与特点
常见厌氧反应器包括:
- 完全混合式厌氧反应器(CSTR):结构简单、适用于高悬浮物废水,但水力停留时间长、出水水质一般。
- 厌氧接触工艺(ACP):在CSTR后加设沉淀池并回流污泥,提高了生物量持有量。
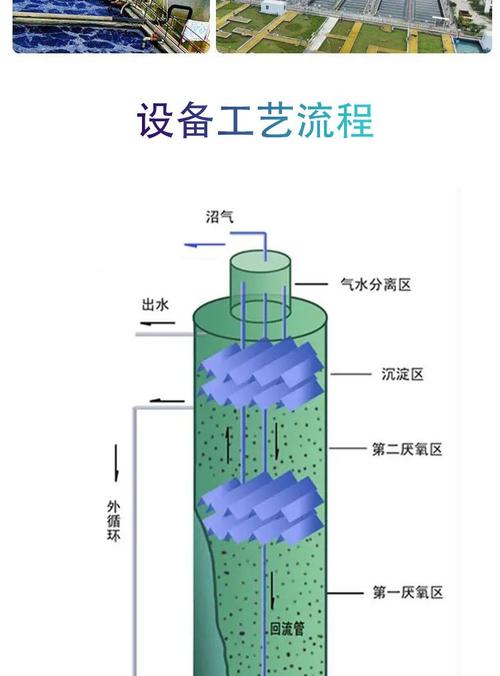
- 升流式厌氧污泥床(UASB):依靠颗粒污泥与三相分离器实现高效固液气分离,有机负荷高,是应用最广的反应器之一。
- 厌氧滤池(AF):填料固定生物膜,耐冲击负荷但易堵塞。
- 厌氧流化床(AFB)与膨胀床(AEB):载体流化或膨胀增大传质面积,适合高浓度废水,但能耗与运行管理要求较高。
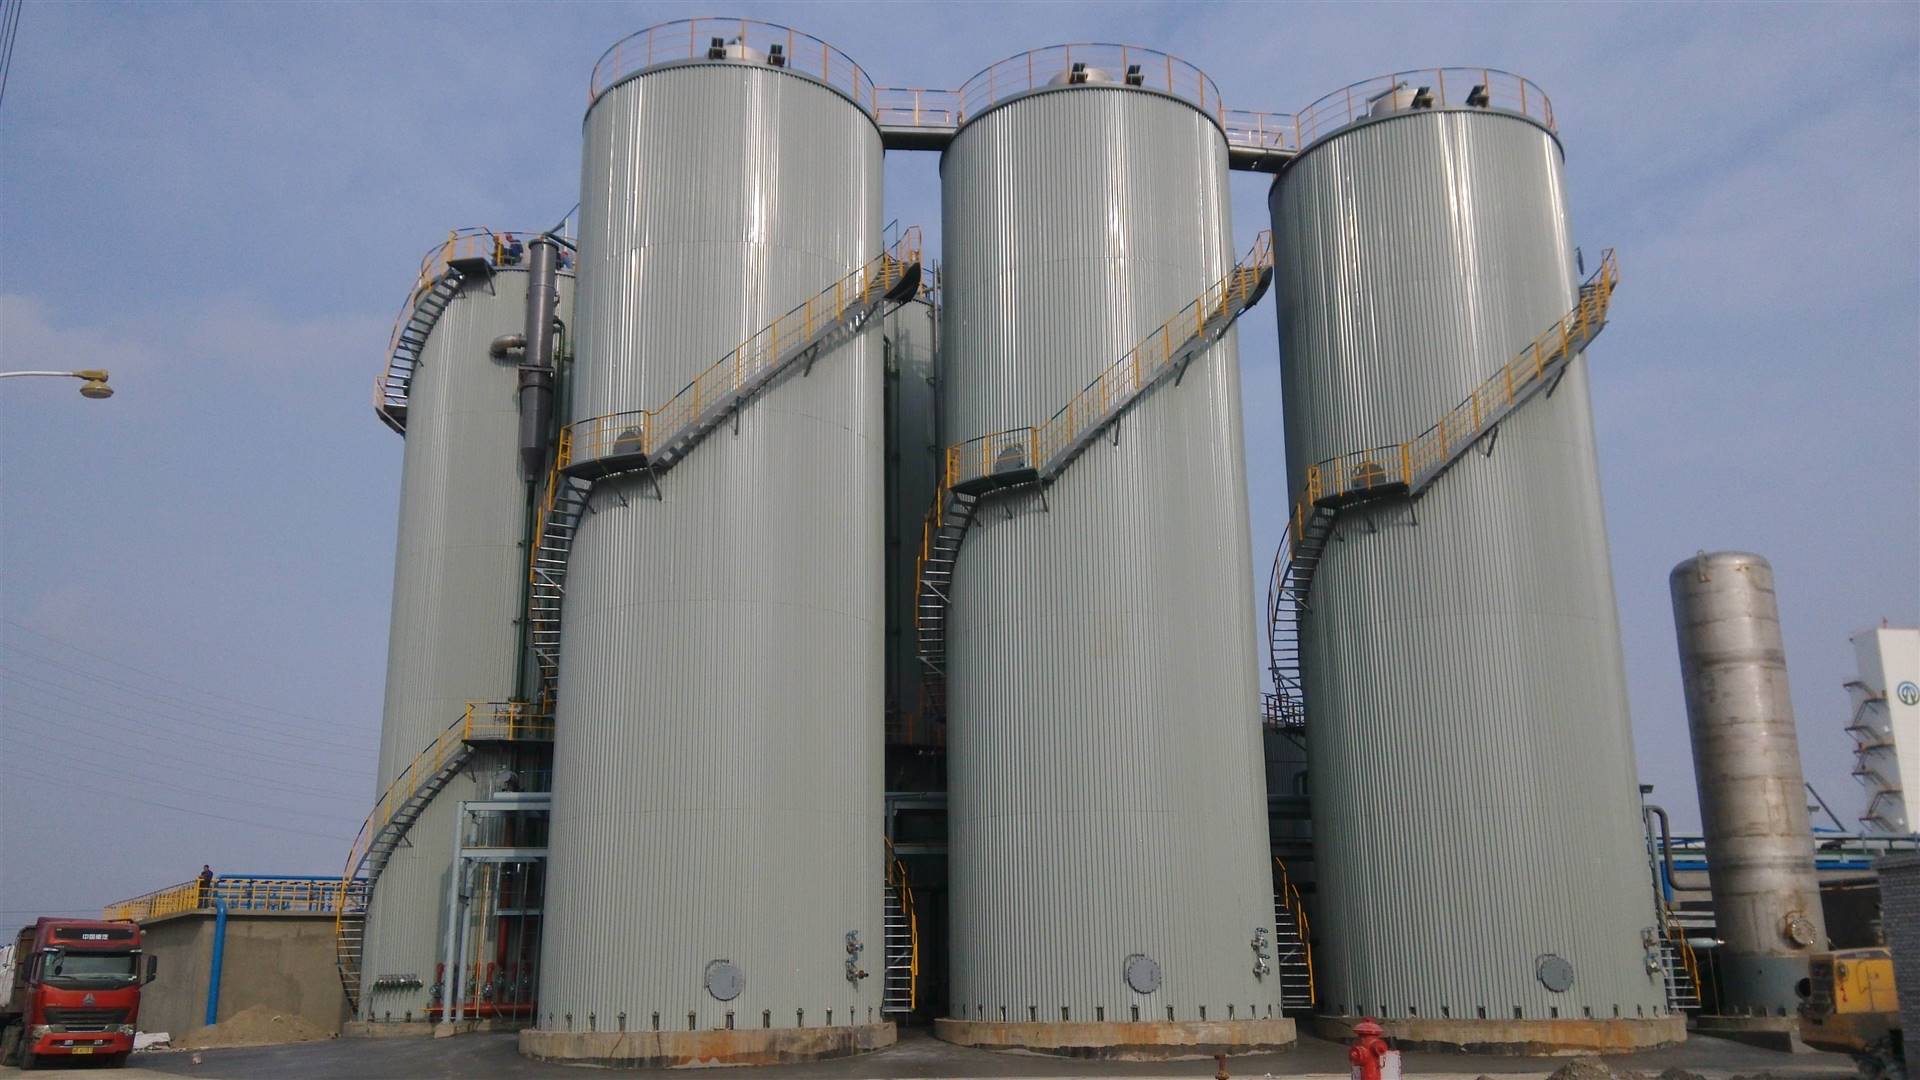
- 内循环厌氧反应器(IC):高径比大、两级三相分离,容积负荷高,占地小,适合高浓度有机废水。
- 厌氧膜生物反应器(AnMBR):膜组件替代沉淀实现泥水分离,出水水质好,但膜污染控制是难点。
三、关键运行参数
厌氧反应器的稳定运行依赖多项参数的协调控制:温度(中温35℃±2℃或高温55℃±2℃)、pH(进水6.5~7.5,反应器内以6.8~7.4为宜)、氧化还原电位(-200~-400 mV)、碱度与VFA比值(VFA/碱度一般宜低于0.3~0.4)、有机负荷、上升流速以及有毒物质监控。启动阶段应保持低负荷并逐步提升,以培育颗粒污泥或生物膜。
四、应用领域
厌氧反应器广泛用于食品、酿造、制药、造纸、化工、畜禽养殖及市政污泥处理等领域的有机废水与废弃物处理中的有机物削减和沼气回收。产生的沼气经净化可用于发电、供热或并入管网,沼渣沼液则常作为有机肥加以利用,契合循环经济与减污降碳协同增效的发展方向。
五、发展趋势
未来厌氧反应器将朝着高效化、模块化、智能化方向发展,研究重点包括:高负荷低耗能反应器构型、颗粒污泥快速培养与稳定性调控、氨抑制与硫化物抑制的缓解策略、AnMBR膜污染控制、沼气提纯与高值化利用,以及基于物联网的厌氧反应器智能运维系统。将厌氧消化与其他工艺(如好氧后处理、鸟粪石结晶回收营养)耦合,有助于进一步提升系统整体的经济效益和环境效益。
如若转载,请注明出处:http://www.zkdsylv.com/product/58.html
更新时间:2026-11-21 20:40:20